
تمیزکاری و رنگزدایی لولههای فولادی پیش از عایقکاری
تمیزکاری و رنگزدایی لولههای فولادی پیش از عایقکاری
راهنمای آمادهسازی اصولی سطح
یکی از مهمترین مراحل اجرای عایقکاری تأسیسات، آمادهسازی صحیح سطح خارجی لولههای فولادی پیش از نصب عایق است. کیفیت این مرحله تأثیر مستقیمی بر دوام سیستم عایقکاری، چسبندگی عایق، عملکرد پوشش ضدخوردگی و جلوگیری از آسیبهای ناشی از رطوبت دارد.
لولههای فولادی در موتورخانهها، تأسیسات صنعتی و خطوط انتقال سیالات ممکن است در معرض زنگزدگی، پوستهشدن رنگ، آلودگیهای روغنی، گردوغبار و بقایای پوششهای قدیمی قرار بگیرند. نصب مستقیم عایق روی چنین سطوحی میتواند مشکلاتی مانند کاهش چسبندگی، خوردگی پنهان زیر عایق (CUI) و افت عملکرد حرارتی ایجاد کند.
بنابراین، پیش از اجرای عایق الاستومری باید سطح لوله از نظر وضعیت پوشش، میزان خوردگی، آلودگی و رطوبت بررسی شود و عملیات تمیزکاری و رنگزدایی متناسب با شرایط پروژه انجام گیرد.
چرا آمادهسازی لوله فولادی پیش از عایقکاری ضروری است؟
لوله فولادی به دلیل ساختار فلزی خود در صورت تماس با آب، اکسیژن و عوامل خورنده مستعد زنگزدگی است. زمانی که این لوله با عایق پوشانده میشود، دسترسی مستقیم به سطح فلز برای بازرسی و تعمیر دشوارتر خواهد شد.
اگر آلودگی یا رطوبت پیش از نصب عایق روی سطح باقی مانده باشد، ممکن است خوردگی در زیر عایق ادامه پیدا کند؛ حتی زمانی که ظاهر خارجی سیستم کاملاً سالم به نظر میرسد.
این پدیده در صنعت با عنوان خوردگی زیر عایق یا Corrosion Under Insulation (CUI) شناخته میشود.
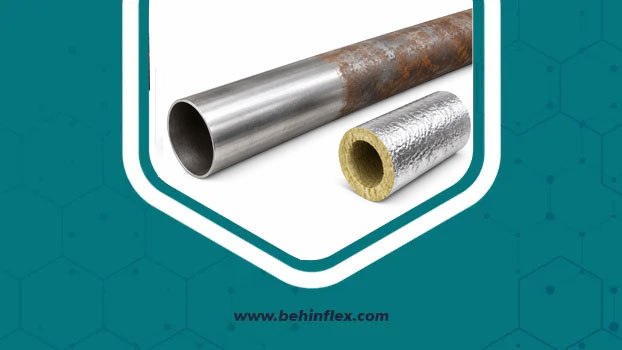
مهمترین اهداف آمادهسازی سطح
- حذف زنگزدگی و محصولات خوردگی از سطح فولاد
- پاکسازی چربی، روغن و آلودگیهای صنعتی
- حذف رنگهای پوستهشده و پوششهای فاقد چسبندگی
- ایجاد سطح مناسب برای اجرای پرایمر یا پوشش ضدخوردگی
- افزایش دوام سیستم عایقکاری
- کاهش احتمال خوردگی پنهان زیر عایق
- فراهم کردن شرایط مناسب برای چسبندگی عایق الاستومری
نکته مهم این است که آمادهسازی سطح صرفاً به معنای تمیزکردن ظاهری لوله نیست؛ بلکه باید مطابق مشخصات فنی پروژه، سطحی با درجه تمیزی و زبری کنترلشده ایجاد شود.
مراحل اجرایی تمیزکاری و رنگزدایی لوله فولادی
برای دستیابی به سطح استاندارد، عملیات آمادهسازی باید به ترتیب مشخص و با ابزار مناسب انجام شود. ترتیب نامناسب عملیات میتواند باعث باقیماندن آلودگی یا کاهش کیفیت پوشش محافظ شود.
مرحله اول: بازرسی اولیه و ارزیابی وضعیت لوله
قبل از شروع تمیزکاری، باید وضعیت ظاهری لوله بهدقت بررسی شود.
مواردی که در این مرحله اهمیت دارند عبارتاند از:
- شناسایی نقاط دارای زنگزدگی سطحی و عمیق
- بررسی ترکخوردگی و پوستهشدن رنگ قدیمی
- شناسایی آثار روغن، گریس و مواد شیمیایی
- بررسی وجود رطوبت و نشتی
- شناسایی نقاط دارای خوردگی حفرهای (Pitting Corrosion)
- بررسی وضعیت جوشها، اتصالات و فلنجها
اگر ضخامت دیواره لوله به دلیل خوردگی کاهش یافته باشد، باید پیش از عایقکاری توسط واحد فنی بررسی شود. پوشاندن لوله معیوب با عایق، مشکل خوردگی را برطرف نمیکند.
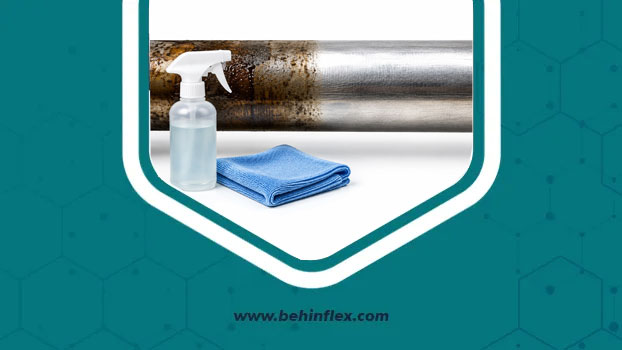
مرحله دوم: چربیزدایی و حذف آلودگیهای روغنی
یکی از اولین اقدامات در آمادهسازی سطح، حذف روغن و چربی است.
وجود چربی روی سطح فولاد میتواند مانع عملکرد صحیح ابزارهای تمیزکاری و کاهش چسبندگی پوشش محافظ شود. به همین دلیل، چربیزدایی باید پیش از عملیات بلاست یا زنگزدایی مکانیکی انجام شود.
روشهای متداول چربیزدایی عبارتاند از:
- استفاده از شویندههای صنعتی سازگار با سطح فولاد
- استفاده از حلالهای مجاز و مناسب
- استفاده از دستمال بدون پرز
- شستوشوی کنترلشده با مواد پاککننده
- استفاده از روشهای تأییدشده در دستورالعمل پروژه
در روش استفاده از حلال، باید از مواد باقیگذارنده لایه روغنی استفاده نشود. همچنین رعایت تهویه مناسب و دستورالعمل ایمنی مواد شیمیایی ضروری است.
برای کنترل کیفیت، سطح باید پس از پاکسازی از نظر باقیماندن آثار چربی بررسی شود.
مرحله سوم: زنگزدایی و رنگبرداری
پس از چربیزدایی، نوبت به حذف زنگ و پوششهای نامناسب میرسد.
انتخاب روش رنگزدایی به میزان خوردگی، ضخامت رنگ، قطر لوله، محل نصب و حجم عملیات بستگی دارد.
الف) تمیزکاری دستی
در این روش از ابزارهایی مانند برس سیمی دستی، کاردک و سنباده استفاده میشود.
این روش برای پروژههای کوچک، نقاط محدود و نواحی دارای دسترسی دشوار کاربرد دارد.
مزایا:
- هزینه اولیه پایین
- نیاز کمتر به تجهیزات تخصصی
- امکان استفاده در فضاهای محدود
محدودیتها:
- سرعت پایین اجرا
- وابستگی زیاد به مهارت اپراتور
- دشواری دستیابی به درجه تمیزی یکنواخت
تمیزکاری دستی معمولاً برای حذف زنگ و رنگهای سست مناسب است و نباید آن را معادل آمادهسازی با بلاست در درجات بالاتر دانست.
ب) تمیزکاری مکانیکی
در این روش از ابزارهایی مانند فرز، برس سیمی برقی، سنبادهزن و دستگاههای مخصوص زنگزدایی استفاده میشود.
تمیزکاری مکانیکی برای پروژههایی با حجم متوسط و نقاطی که امکان دسترسی به آنها وجود دارد، گزینه مناسبی است.
هنگام استفاده از ابزار مکانیکی باید توجه داشت که فشار بیشازحد یا انتخاب برس نامناسب ممکن است باعث آسیب به سطح فلز یا ایجاد تغییرات ناخواسته در پروفیل سطح شود.
همچنین ابزار باید بهگونهای انتخاب شود که آلودگی و زنگزدگی را حذف کند، نه اینکه صرفاً آنها را روی سطح پخش کند.
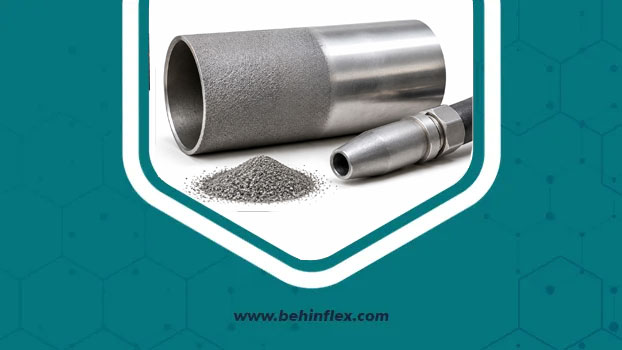
ج) سندبلاست و بلاست ساینده
سندبلاست یکی از روشهای مؤثر برای آمادهسازی سطوح فولادی در پروژههای صنعتی است.
در این روش، ذرات ساینده با فشار کنترلشده به سطح برخورد میکنند و زنگزدگی، رنگ قدیمی و آلودگیهای سخت را حذف میکنند.
مزایای این روش عبارتاند از:
- سرعت بالای آمادهسازی در سطوح گسترده
- امکان دستیابی به درجات بالای تمیزی
- ایجاد پروفیل سطح مناسب برای بسیاری از پوششهای صنعتی
- یکنواختی بیشتر در صورت اجرای صحیح
نوع ساینده، فشار، فاصله نازل و شرایط محیطی باید متناسب با مشخصات فنی پروژه انتخاب شوند.
برای خطوط لولهای که در موتورخانه نصب شدهاند، استفاده از بلاست باید با توجه به تجهیزات اطراف، محدودیت فضا و کنترل انتشار گردوغبار بررسی شود.
مقایسه روشهای تمیزکاری و رنگزدایی
| روش اجرا | درجه تمیزکاری قابل دستیابی | کاربرد اصلی | محدودیت |
|---|---|---|---|
| برس سیمی دستی | St 2 در صورت اجرای صحیح | پروژههای کوچک | سرعت پایین |
| ابزار مکانیکی | St 3 در صورت اجرای صحیح | زنگزدایی موضعی و متوسط | احتمال تغییر پروفیل |
| سندبلاست | Sa 1 تا Sa 3 | پروژههای صنعتی | نیاز به تجهیزات و کنترل محیط |
| شوینده و حلال | حذف روغن و چربی | مرحله اولیه پاکسازی | جایگزین زنگزدایی نیست |
نکته فنی: درجه نهایی تمیزی باید با مشخصات فنی پوشش ضدخوردگی تطبیق داشته باشد. استفاده از روش قویتر همیشه به معنای انتخاب بهتر نیست؛ بلکه سطح باید دقیقاً مطابق الزامات سیستم پوششی آماده شود.
کنترل کیفیت سطح پس از تمیزکاری
پس از پایان عملیات زنگزدایی و رنگبرداری، نباید بلافاصله عایقکاری انجام شود. ابتدا باید کیفیت سطح آمادهشده بررسی و تأیید شود.
۱. بررسی بصری سطح
در این مرحله، سطح لوله از نظر وجود زنگ باقیمانده، رنگ سست، گردوغبار و آلودگیهای قابل مشاهده بررسی میشود.
در صورت نیاز، درجه تمیزی با تصاویر مرجع استاندارد ISO 8501-1 مقایسه خواهد شد.
۲. بررسی گردوغبار باقیمانده
ذرات گردوغبار ناشی از بلاست و تمیزکاری مکانیکی ممکن است روی سطح باقی بمانند.
برای ارزیابی میزان گردوغبار میتوان از روش نوار چسب مطابق استاندارد ISO 8502-3 استفاده کرد.
باقیماندن گردوغبار میتواند چسبندگی پرایمر و کیفیت پوشش محافظ را کاهش دهد.
۳. بررسی نمکهای محلول
در محیطهای صنعتی، ساحلی و مرطوب احتمال وجود نمکهای محلول روی سطح لوله وجود دارد.
این آلودگیها ممکن است حتی پس از تمیزکاری ظاهری باقی بمانند و در حضور رطوبت، خوردگی زیر عایق را تشدید کنند.
برای ارزیابی آلودگیهای یونی و نمکهای محلول میتوان از روشهای مرتبط با استاندارد ISO 8502-6 و ISO 8502-9 استفاده کرد.
۴. کنترل زبری سطح
اگر برای پوشش محافظ از بلاست ساینده استفاده شده باشد، باید پروفیل سطح با روش و محدوده توصیهشده سازنده پوشش مطابقت داشته باشد.
برای اندازهگیری زبری میتوان از روشهای مناسب استاندارد ISO 8503 استفاده کرد.
۵. کنترل رطوبت و شرایط محیطی
سطح فولاد باید پیش از اجرای پوشش خشک باشد و دمای سطح و شرایط محیطی با محدودیتهای تعیینشده توسط تولیدکننده پوشش مطابقت داشته باشد.
در محیطهای مرطوب، کنترل دمای سطح نسبت به نقطه شبنم اهمیت زیادی دارد؛ زیرا تشکیل لایه نامرئی رطوبت میتواند کیفیت پوشش را کاهش دهد.
آیا پس از تمیزکاری لوله باید از رنگ ضدزنگ استفاده کرد؟
یکی از سؤالات مهم در آماده سازی لوله قبل از عایق، ضرورت اجرای رنگ یا پرایمر ضدخوردگی است.
پاسخ به این سؤال به جنس لوله، شرایط محیطی، نوع سیال، دمای عملیاتی و طراحی سیستم عایقکاری بستگی دارد.
در بسیاری از پروژههای صنعتی، پس از آمادهسازی سطح، اجرای یک سیستم پوشش محافظ مناسب برای کاهش احتمال خوردگی ضروری است.
انتخاب پرایمر مناسب پیش از عایقکاری
پرایمر باید با شرایط عملیاتی و عایق انتخابشده سازگار باشد.
مهمترین ویژگیهای یک پوشش مناسب عبارتاند از:
- مقاومت در برابر خوردگی
- تحمل دمای کاری خط لوله
- چسبندگی مناسب به سطح فولادی
- سازگاری شیمیایی با لایههای بعدی
- مقاومت مناسب در برابر رطوبت
- قابلیت اجرای صحیح در ضخامت تعیینشده
برای خطوط گرم، پوشش باید تحمل دمای عملیاتی و چرخههای حرارتی را داشته باشد. در خطوط سرد نیز مقاومت پوشش در برابر شرایط رطوبتی و احتمال خوردگی اهمیت ویژهای دارد.
نکته مهم: هر رنگ ضدزنگی برای قرارگیری زیر عایق مناسب نیست. پوشش باید بهصورت مشخص برای شرایط دمایی و محیطی پروژه تأیید شده باشد.
زمان مناسب نصب عایق پس از رنگآمیزی
پس از اجرای پرایمر یا پوشش محافظ، باید زمان کافی برای خشکشدن و رسیدن به شرایط مجاز نصب عایق در نظر گرفته شود.
زمان خشکشدن سطحی با زمان خشکشدن کامل یا رسیدن به قابلیت بهرهبرداری یکسان نیست.
بنابراین باید موارد زیر از دیتاشیت محصول بررسی شوند:
- زمان خشکشدن سطحی
- زمان خشکشدن کامل
- ضخامت مجاز پوشش خشک (DFT)
- محدوده دمای مجاز نصب
- شرایط مجاز برای پوشاندن با عایق
نصب زودهنگام عایق روی رنگ نیمهخشک ممکن است باعث آسیب به پوشش، کاهش چسبندگی یا محبوسشدن حلال شود.
ارتباط آمادهسازی سطح با عایقکاری الاستومری
عایق الاستومری یکی از محصولات پرکاربرد در سیستمهای تأسیساتی است که برای عایقکاری لولههای آب سرد، آب گرم، تهویه مطبوع و تجهیزات موتورخانه استفاده میشود.
ساختار سلولبسته این عایق، مقاومت مناسبی در برابر نفوذ بخار آب ایجاد میکند؛ اما این ویژگی به معنای بینیازی از آمادهسازی صحیح سطح زیرین نیست.
نکات مهم پیش از نصب عایق الاستومری
پیش از نصب باید اطمینان حاصل شود که:
- سطح لوله تمیز و عاری از چربی است.
- زنگزدگی و پوششهای سست حذف شدهاند.
- پوشش ضدخوردگی در صورت نیاز اجرا شده است.
- پرایمر به زمان خشکشدن لازم رسیده است.
- سطح فاقد رطوبت و آلودگی است.
- چسب انتخابی با عایق و پوشش زیرین سازگاری دارد.
برای نصب عایق الاستومری، استفاده از چسب مخصوص و رعایت دستورالعمل سازنده اهمیت دارد. چسب نامناسب ممکن است به ساختار عایق یا پوشش محافظ آسیب بزند.
در مدارهای سرمایشی، درزبندی کامل اتصالات عایق نیز اهمیت زیادی دارد؛ زیرا نفوذ بخار آب از درزها میتواند موجب تعریق زیر عایق شود.
اشتباهات رایج در آمادهسازی لوله پیش از عایقکاری
برخی اشتباهات اجرایی ممکن است در کوتاهمدت قابل مشاهده نباشند، اما در طول بهرهبرداری باعث کاهش عمر سیستم عایقکاری شوند.
مهمترین موارد عبارتاند از:
- نصب عایق روی زنگزدگی: زنگزدگی زیر عایق میتواند ادامه پیدا کند و موجب کاهش ضخامت دیواره لوله شود.
- حذفنکردن چربی پیش از بلاست: روغن ممکن است روی سطح پخش شود و کیفیت آمادهسازی را کاهش دهد.
- استفاده از رنگ ناسازگار: برخی پوششها در دمای کاری لوله عملکرد مناسبی ندارند.
- عایقکاری پیش از خشکشدن رنگ: این کار ممکن است باعث آسیب به پوشش محافظ شود.
- نادیدهگرفتن نمکهای محلول: تمیزی ظاهری همیشه به معنای پاکبودن کامل سطح نیست.
- انتخاب نادرست چسب عایق: ناسازگاری چسب با پوشش زیرین میتواند موجب ضعف اتصال شود.
- بیتوجهی به خوردگی حفرهای: نقاط دارای خوردگی عمیق باید پیش از پوشاندن از نظر سلامت مکانیکی بررسی شوند.
راهنمای خرید عایق و ملزومات نصب از بهین فلکس
کیفیت عایقکاری تنها به انتخاب عایق وابسته نیست؛ بلکه آمادهسازی سطح، انتخاب چسب مناسب و استفاده از ملزومات سازگار نیز نقش مهمی در نتیجه نهایی دارند.
به همین دلیل، هنگام تهیه تجهیزات عایقکاری باید مشخصات فنی محصولات و تناسب آنها با شرایط پروژه بررسی شود.
بهین فلکس (behinflex) بهعنوان مرجع تخصصی عرضه عایقهای الاستومری، میتواند یکی از مراجع تأمین محصولات موردنیاز پروژههای تأسیساتی و صنعتی باشد.
هنگام خرید عایق الاستومری به این موارد توجه کنید:
- ضخامت مناسب با توجه به شرایط حرارتی
- ساختار سلولبسته و کیفیت مواد اولیه
- ضریب هدایت حرارتی محصول
- مقاومت در برابر نفوذ بخار آب
- محدوده دمای کاری مجاز
- سازگاری چسب با نوع عایق
- نیاز به روکش محافظ در محیطهای خاص
برای مشاهده محصولات، بررسی دستهبندی عایقهای الاستومری و ملزومات نصب و دریافت قیمت روز، به فروشگاه اینترنتی بهین فلکس مراجعه کنید.
سوالات متداول
۱. بهترین استاندارد برای تمیزکاری لوله فولادی قبل از عایق چیست؟
استاندارد ISO 8501-1 برای تعیین درجات آمادهسازی بصری سطح فولاد کاربرد دارد. استانداردهای SSPC/AMPP نیز روشهای مختلف تمیزکاری دستی، مکانیکی و بلاست را مشخص میکنند.
۲. آیا قبل از عایقکاری باید تمام رنگ لوله حذف شود؟
خیر. اگر پوشش موجود سالم، دارای چسبندگی مناسب و از نظر شیمیایی و حرارتی با سیستم عایقکاری سازگار باشد، ممکن است نیازی به حذف کامل آن نباشد. پوششهای سست و آسیبدیده باید طبق مشخصات پروژه اصلاح یا حذف شوند.
۳. آیا سندبلاست برای تمام لولههای فولادی ضروری است؟
خیر. سندبلاست بیشتر برای پروژههای صنعتی، سطوح دارای خوردگی قابلتوجه و شرایطی که به درجه بالای تمیزی نیاز دارند استفاده میشود. برای پروژههای کوچک ممکن است تمیزکاری دستی یا مکانیکی کافی باشد.
۴. آیا بعد از زنگزدایی باید از ضدزنگ استفاده کرد؟
در بسیاری از پروژهها اجرای پوشش ضدخوردگی توصیه میشود یا در مشخصات فنی الزامی است. نوع پرایمر باید با دمای کاری، شرایط محیطی و سیستم عایقکاری سازگار باشد.
۵. اگر لوله قبل از عایقکاری مرطوب باشد چه اتفاقی میافتد؟
رطوبت باقیمانده میتواند احتمال خوردگی زیر عایق را افزایش دهد و چسبندگی پوشش محافظ را کاهش دهد. بنابراین سطح باید پیش از اجرای پوشش و عایق، خشک و مطابق الزامات پروژه آماده شود.
۶. آیا میتوان عایق الاستومری را مستقیماً روی لوله رنگشده نصب کرد؟
در صورت سالمبودن رنگ، خشکشدن کامل آن و تأیید سازگاری شیمیایی با چسب و عایق، این کار امکانپذیر است. در غیر این صورت باید پوشش اصلاح یا حذف شود و سطح مطابق دستورالعمل فنی آمادهسازی گردد.